دليل تصميم الطباعة ثلاثية الأبعاد: سماكة الجدران والثقوب والبروزات والخلوصات
إجابة سريعة
كنقطة انطلاق آمنة، صمّم جدرانًا لا تقل سماكتها عن 1.2 mm لتقنية FDM، و1 mm لتقنية SLA، و1 mm لتقنيتي SLS وMJF. اجعل الثقوب بقطر 2 mm أو أكثر في FDM، ونحو 1 mm أو أكثر في الراتنج والنايلون. تحتاج FDM إلى دعامات تحت البروزات التي تقل زاويتها عن نحو 45°، وتحتاج SLA إلى دعامات أيضًا، أما SLS وMJF فلا تحتاجان إلى أي دعامات. وللقطع التي تنزلق أو تُثبَّت بالكبس معًا، اترك خلوصًا يقارب 0.3 إلى 0.5 mm لكل جانب في FDM وSLS وMJF، ونحو 0.2 mm في SLA.
احصل على سعر لملفك الخاص ←لماذا تختلف قواعد التصميم من تقنية طباعة ثلاثية الأبعاد إلى أخرى؟
تبني كل تقنية القطع بطريقة مختلفة، ولذلك تفشل كل منها بطريقة مختلفة. تدفع FDM البلاستيك المنصهر عبر فوهة، فيحدد عرض الفوهة أرق جدار يمكنها رسمه. وتصلّب SLA الراتنج السائل بالضوء، فتُظهر تفاصيل دقيقة جدًا لكنها تحتاج إلى دعامات وقد تتسبب في تشوّه المناطق الرقيقة والمسطحة. أما SLS وMJF فتصهران مسحوق النايلون، فيدعم المسحوق السائب القطعة، لكن الحرارة تجعل الجدران الرقيقة جدًا ضعيفة وأكبر قليلًا من المقاس.
لهذا لا يوجد رقم واحد يناسب الجميع. القيم أدناه إرشادات عملية أستخدمها عند فحص الملفات، وهي متحفظة عن قصد: القطعة التي تلتزم بها تُطبع جيدًا من المرة الأولى. يمكنك النزول إلى سماكات أقل في مناطق صغيرة، لكن توقّع مخاطرة أكبر.
إذا لم تختر تقنية بعد، فابدأ بـنظرة عامة على الطباعة ثلاثية الأبعاد أو مقارنة FDM وSLA.
ما قواعد التصميم لتقنيات FDM وSLA وSLS وMJF؟
أبقِ هذا الجدول مفتوحًا أثناء النمذجة. جميع القيم حدود دنيا موصى بها بالمليمتر.
| القاعدة | FDM | SLA | SLS | MJF |
|---|---|---|---|---|
| جدار مدعوم | 1.2 mm | 0.6 mm | 0.8 mm | 0.6 mm |
| جدار غير مدعوم أو مرتفع | 1.2 mm+ | 1.0 mm | 1.0 mm | 1.0 mm |
| أدنى قطر للثقب | 2 mm | 1 mm | 1.5 mm | 1 mm |
| بروز دون دعامات | 45° من الرأسي | يحتاج إلى دعامات | دون دعامات | دون دعامات |
| الخلوص بين الأجزاء المتحركة | 0.4 mm | 0.2 mm | 0.5 mm | 0.4 mm |
| أدنى تفصيل بارز أو محفور | 0.6 mm | 0.3 mm | 0.5 mm | 0.5 mm |
| التفاوت المعتاد (MakeNow) | ±0.5% (حد أدنى ±0.5 mm) | ±0.2% (حد أدنى ±0.1 mm) | ±0.3% (حد أدنى ±0.3 mm) | ±0.3% (حد أدنى ±0.2 mm) |
صف التفاوت مأخوذ مباشرةً من مواصفات عملياتنا. وهو يوضح مدى قرب أبعاد العنصر المطبوع عادةً من أبعاد CAD، ولهذا يجب أن تكون الخلوصات أكبر من التفاوت.
ما السماكة المناسبة للجدران في القطعة المطبوعة بتقنية ثلاثية الأبعاد؟
سماكة الجدار هي القاعدة التي تسبب أكبر عدد من حالات فشل الطباعة. فالجدار الرقيق جدًا قد لا يُطبع أصلًا، أو قد ينكسر عند إزالة الدعامات أو المسحوق، أو قد يتشوّه.
الجدار المدعوم متصل بجدران أخرى من جانبين على الأقل، مثل جانب الصندوق. أما الجدار غير المدعوم فيقف وحده، مثل زعنفة أو لسان رقيق. وتحتاج الجدران غير المدعومة إلى سماكة أكبر لأنه لا شيء يحافظ على استقامتها أثناء الطباعة والتبريد.
في FDM، فكّر بعدد عروض الفوهة. ترسم الفوهة الشائعة خطوطًا بعرض 0.4 mm تقريبًا، لذا فالجدار بسماكة 1.2 mm يتكون من ثلاثة خطوط ويُطبع مصمتًا وقويًا، بينما الجدار بسماكة 0.5 mm مجرد خط واحد متذبذب.
حافظ أيضًا على تجانس سماكة الجدران. فالكتلة السميكة المتصلة بجدار رقيق تبرد بشكل غير متساوٍ وقد تتشوّه أو تنكمش، خاصةً في SLS وMJF. وإذا كنت تحتاج إلى مقطع سميك، ففكّر في تفريغه أو تدعيمه بأضلاع. عمليًا، الجدار بسماكة 2 إلى 3 mm مع بضعة أضلاع أكثر صلابة وأرخص من الكتلة المصمتة.
ما أصغر حجم ممكن للثقوب والمسامير؟
تميل الثقوب الصغيرة إلى أن تُطبع أصغر من المقاس. ففي FDM تنضغط الطبقات الأولى نحو الخارج، وفي الراتنج يتسرب الضوء قليلًا إلى داخل الثقب، وفي عمليات المسحوق يلتصق المسحوق المجاور بالجدران. والنتيجة واحدة: قد يخرج الثقب بقطر 2 mm أقرب إلى 1.8 mm.
- الثقوب الدقيقة: اطبعها أصغر قليلًا من المقاس ثم اثقبها أو وسّعها بالمقوّرة إلى المقاس النهائي. هذه أكثر الطرق موثوقية للوصول إلى تركيب بالضغط.
- رأسي أم أفقي: في FDM، تكون الثقوب المطبوعة رأسيًا (محورها نحو الأعلى) أكثر استدارة من الثقوب الممددة أفقيًا.
- المسامير: اجعل المسامير المطبوعة بقطر 2 mm أو أكثر في FDM، و1 mm أو أكثر في SLA وSLS وMJF، وأضف تقويرًا صغيرًا عند القاعدة.
- اللوالب: نادرًا ما تُطبع اللوالب الدقيقة الأصغر من نحو M6 بشكل جيد. استخدم حشوات ملولبة، يمكن لـ MakeNow تركيبها كخيار للمعالجة اللاحقة، أو اقطع اللولب في الثقب بعد الطباعة.
كيف تؤثر البروزات والدعامات في تصميمي؟
البروز هو أي سطح يُطبع فوق فراغ. يمكن لتقنية FDM أن تجسر فجوات قصيرة وتطبع منحدرات حتى نحو 45° من الرأسي دون دعامات. وإذا كان البروز أكثر تسطحًا من ذلك، فإنها تحتاج إلى دعامات تترك آثارًا في مواضع إزالتها.
تُطبع SLA دائمًا بدعامات. خطّط لأماكن آثار الدعامات، وتكون عادةً على وجه مخفي، وتجنّب المساحات المسطحة الكبيرة المواجهة لصفيحة البناء لأنها قد تنفصل. والشطوف الصغيرة بدلًا من البروزات المسطحة تساعد في FDM وSLA على حد سواء.
لا تحتاج SLS وMJF إلى أي دعامات، لأن المسحوق غير المنصهر يحمل القطعة. لهذا تناسبان مجاري الهواء المعقدة والهياكل الشبكية والتجميعات المطبوعة كقطعة واحدة. القاعدة الوحيدة: أضف فتحات خروج بقطر بضعة مليمترات إلى المقاطع المجوفة لإزالة المسحوق. وينطبق الأمر نفسه على قطع SLA المجوفة، التي تحتاج إلى فتحات تصريف للراتنج غير المتصلب.
للاتجاه أهمية أيضًا، خاصةً في FDM. فالطبقات تترابط فيما بينها بقوة أقل من ترابط البلاستيك على امتداد الخط الواحد، لذا تكون قطعة FDM في أضعف حالاتها عند شدّها عبر طبقاتها. وإذا كان مشبك أو لسان سيتحمل حملًا، فأخبرنا بطريقة تحميله، أو صمّمه بحيث يمتد الحمل على طول الطبقات. أما قطع MJF فهي أقرب بكثير إلى تساوي القوة في جميع الاتجاهات، وهذا أحد أسباب ملاءمتها لقطع الاستخدام النهائي الوظيفية. وتقع قطع الراتنج بين الاثنين، لكن الراتنجات القياسية أكثر هشاشة، لذا من الأفضل تنفيذ العناصر الرقيقة الحاملة للأحمال من راتنج Tough أو من النايلون.
ما الخلوص الذي تحتاجه الأجزاء المتحركة والتثبيت بالكبس؟
الخلوص هو الفجوة التي تتركها بين قطعتين يجب أن تنزلقا أو تدورا أو تتركبا معًا. إذا كان صغيرًا جدًا التحمت القطعتان أو انحشرتا، وإذا كان كبيرًا جدًا تخلخلتا.
- القطع المطبوعة منفصلة: ابدأ بـ 0.2 mm لكل جانب في SLA، و0.3 إلى 0.5 mm لكل جانب في FDM وSLS وMJF.
- المفصلات والوصلات المطبوعة في مكانها: يمكن لتقنيتي SLS وMJF طباعة تجميعات متحركة دفعة واحدة، لكن امنحها خلوصًا لا يقل عن 0.5 mm حتى يمكن تنظيف المسحوق.
- التثبيت بالكبس: النايلون (PA12 أو PA11) على SLS وMJF هو الخيار الأفضل لأنه ينثني دون أن يتشقق. أما مشابك الراتنج القياسي الهش فتميل إلى الانكسار؛ استخدم راتنج Tough إذا كنت تحتاج إلى SLA.
- المفصلات المرنة: PA11 هي المادة الأكثر تسامحًا. اجعل المفصلة رقيقة، بنحو 0.5 إلى 0.8 mm، وقصيرة.
من الأخطاء الشائعة تصميم الخلوص بقيمة صفر في CAD لأن القطع «يُفترض أن تتركب». فالقطع المطبوعة لا تطابق أبدًا مقاس CAD تمامًا، كما يوضح صف التفاوت في الجدول.
كيف يؤثر التصميم في سعر القطعة المطبوعة بتقنية ثلاثية الأبعاد؟
يحسب محرك التسعير في MakeNow السعر من حجم نموذجك والصندوق المحيط به وشكله الهندسي، ثم يضيف المادة والتشطيب والكمية ومدة التسليم. والتصميم الجيد يخفّض عدة عوامل منها في آن واحد:
- مادة أقل: فرّغ المقاطع السميكة أو دعّمها بأضلاع بدلًا من طباعة كتل مصمتة.
- صندوق محيط أصغر: القطعة المدمجة تشغل حيزًا أقل في البناء، وهذا هو الأهم في SLS وMJF.
- دعامات أقل: في FDM وSLA، توفّر الزوايا ذاتية الدعم المادة ووقت التشطيب.
تبدأ الأسعار من $5 للقطعة في FDM، و$8 في SLA، و$9 في MJF، و$10 في SLS. إليك قطعًا حقيقية كأمثلة مع أسعارها:
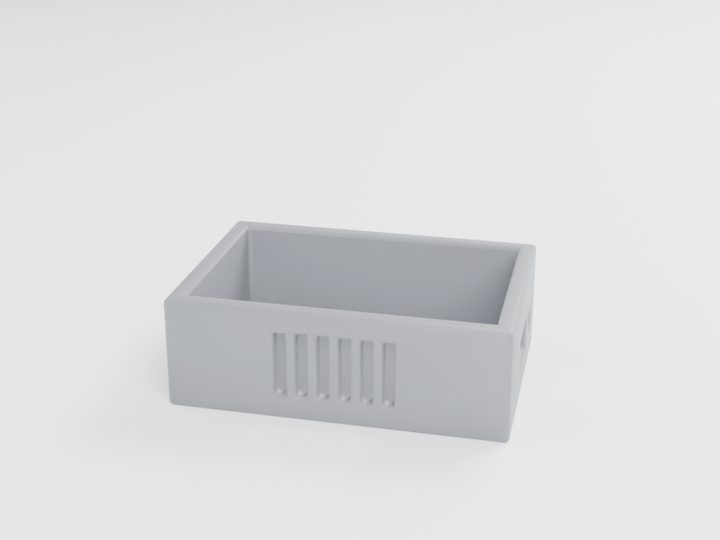
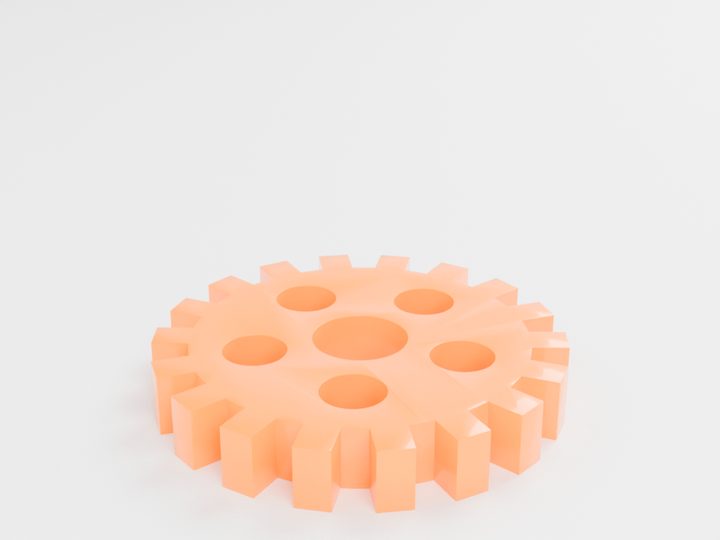
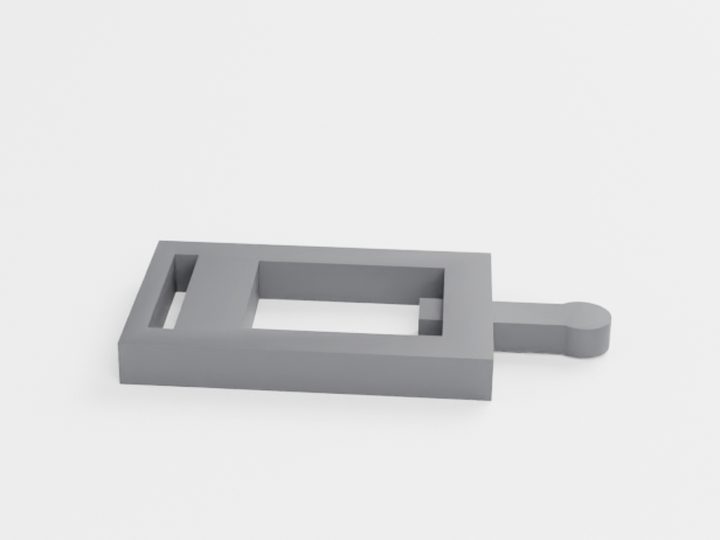
أسعار بداية نموذجية للقطع المعروضة في الصور. يُحسب سعرك الدقيق من ملفك الخاص.
لمعرفة المزيد عما يحدد التكلفة، اقرأ دليل تكلفة الطباعة ثلاثية الأبعاد. أو ببساطة ارفع ملفك لمقارنة أسعار FDM وSLA وSLS وMJF جنبًا إلى جنب في أقل من دقيقة.
أسئلة يطرحها الناس
ما أدنى سماكة للجدار في الطباعة ثلاثية الأبعاد؟
يتوقف ذلك على التقنية. كقاعدة آمنة، استخدم 1.2 mm في FDM ونحو 1 mm في SLA وSLS وMJF. ويمكن أن تنزل الجدران المدعومة في الراتنج أو MJF إلى نحو 0.6 mm.
هل تحتاج قطع SLS وMJF إلى هياكل دعم؟
لا. يدعم المسحوق غير المنصهر القطعة أثناء الطباعة. تحتاج فقط إلى فتحات خروج في المقاطع المجوفة حتى يمكن إزالة المسحوق.
ما الخلوص الذي يجب تركه بين قطعتين مطبوعتين بتقنية ثلاثية الأبعاد؟
ابدأ بنحو 0.2 mm لكل جانب في SLA، و0.3 إلى 0.5 mm لكل جانب في FDM وSLS وMJF. واستخدم القيمة الأكبر للأجزاء المتحركة المطبوعة في مكانها.
هل يمكن طباعة اللوالب بتقنية ثلاثية الأبعاد؟
تُطبع اللوالب الكبيرة جيدًا، لكن اللوالب الصغيرة الأقل من نحو M6 غير موثوقة. تمنح الحشوات الملولبة أو قطع اللولب بعد الطباعة نتيجة أقوى وأدق.
هل أنت مستعد لتصنيع قطعتك؟
ارفع ملفك. السعر في أقل من دقيقة. لا حاجة إلى حساب.
احصل على عرض السعر الفوريSTL · STEP · OBJ · 3MF · DXF · SVG · حتى 100 MB