Guide de conception pour l'impression 3D : épaisseur de paroi, trous, porte-à-faux et jeux
Réponse rapide
Comme point de départ sûr, prévoyez des parois d'au moins 1.2 mm en FDM, 1 mm en SLA et 1 mm en SLS et MJF. Gardez des trous de 2 mm ou plus en FDM et d'environ 1 mm ou plus en résine et en nylon. Le FDM nécessite des supports sous les porte-à-faux plus plats qu'environ 45°, le SLA aussi, tandis que le SLS et le MJF n'en ont pas besoin. Pour les pièces qui coulissent ou s'emboîtent, laissez un jeu d'environ 0.3 à 0.5 mm par côté en FDM, SLS et MJF, et d'environ 0.2 mm en SLA.
Obtenez un prix pour votre propre fichier →Pourquoi les règles de conception changent-elles selon la technologie d'impression 3D ?
Chaque technologie construit les pièces différemment, et chacune échoue donc différemment. Le FDM extrude du plastique fondu à travers une buse : la largeur de la buse fixe la paroi la plus fine qu'il peut tracer. Le SLA polymérise une résine liquide par la lumière : il restitue des détails très fins, mais nécessite des supports et peut déformer les zones fines et plates. Le SLS et le MJF fusionnent de la poudre de nylon : la poudre libre soutient la pièce, mais la chaleur rend les parois très fines fragiles et légèrement surdimensionnées.
C'est pourquoi aucune valeur unique ne convient à tout. Les valeurs ci-dessous sont des repères pratiques que j'utilise pour vérifier un fichier. Elles sont volontairement prudentes : une pièce qui les respecte s'imprime bien du premier coup. Vous pouvez descendre plus fin sur de petites zones, mais le risque augmente.
Si vous n'avez pas encore choisi de technologie, commencez par notre présentation de l'impression 3D ou la comparaison FDM vs SLA.
Quelles sont les règles de conception pour le FDM, le SLA, le SLS et le MJF ?
Gardez ce tableau ouvert pendant que vous modélisez. Toutes les valeurs sont des minimums recommandés, en millimètres.
| Règle | FDM | SLA | SLS | MJF |
|---|---|---|---|---|
| Paroi soutenue | 1.2 mm | 0.6 mm | 0.8 mm | 0.6 mm |
| Paroi non soutenue ou haute | 1.2 mm+ | 1.0 mm | 1.0 mm | 1.0 mm |
| Diamètre de trou minimal | 2 mm | 1 mm | 1.5 mm | 1 mm |
| Porte-à-faux sans support | 45° par rapport à la verticale | Supports nécessaires | Aucun support | Aucun support |
| Jeu entre pièces mobiles | 0.4 mm | 0.2 mm | 0.5 mm | 0.4 mm |
| Détail en relief ou gravé minimal | 0.6 mm | 0.3 mm | 0.5 mm | 0.5 mm |
| Tolérance habituelle (MakeNow) | ±0.5% (min ±0.5 mm) | ±0.2% (min ±0.1 mm) | ±0.3% (min ±0.3 mm) | ±0.3% (min ±0.2 mm) |
La ligne des tolérances provient directement de nos spécifications de procédé. Elle indique à quel point un détail imprimé se rapproche généralement de la cote CAO, et c'est pourquoi les jeux doivent être supérieurs à la tolérance.
Quelle épaisseur de paroi pour une pièce imprimée en 3D ?
L'épaisseur de paroi est la règle à l'origine du plus grand nombre d'impressions ratées. Une paroi trop fine peut ne pas s'imprimer du tout, casser lors du retrait des supports ou de la poudre, ou se déformer.
Une paroi soutenue est reliée à d'autres parois sur au moins deux côtés, comme le flanc d'une boîte. Une paroi non soutenue tient seule, comme une ailette ou une languette fine. Les parois non soutenues doivent être plus épaisses, car rien ne les maintient droites pendant l'impression et le refroidissement.
En FDM, raisonnez en largeurs de buse. Une buse courante trace des lignes d'environ 0.4 mm de large : une paroi de 1.2 mm correspond donc à trois lignes et s'imprime pleine et solide. Une paroi de 0.5 mm n'est qu'une seule ligne instable.
Gardez aussi une épaisseur de paroi homogène. Un bloc épais relié à une paroi fine refroidit de manière inégale et peut se déformer ou présenter des retassures, surtout en SLS et MJF. Si une section épaisse est nécessaire, pensez à l'évider ou à la nervurer. En pratique, une paroi de 2 à 3 mm avec quelques nervures est plus rigide et moins chère qu'un bloc plein.
Quelle taille minimale pour les trous et les tiges ?
Les petits trous ont tendance à sortir sous-dimensionnés. En FDM, les premières couches s'écrasent vers l'extérieur ; en résine, la lumière déborde légèrement dans le trou ; dans les procédés à poudre, la poudre voisine adhère aux parois. Le résultat est le même : un trou de 2 mm peut sortir plus proche de 1.8 mm.
- Trous précis : imprimez-les légèrement sous-dimensionnés, puis percez ou alésez à la cote finale. C'est la méthode la plus fiable pour obtenir un ajustement serré.
- Vertical ou horizontal : en FDM, les trous imprimés verticalement (axe vers le haut) sont plus ronds que les trous couchés.
- Tiges : gardez des tiges imprimées d'au moins 2 mm de diamètre en FDM et d'au moins 1 mm en SLA, SLS et MJF, et ajoutez un petit congé à la base.
- Filetages : les filetages fins en dessous d'environ M6 s'impriment rarement bien. Utilisez des inserts filetés, que MakeNow peut poser en option de post-traitement, ou taraudez le trou après impression.
Comment les porte-à-faux et les supports influencent-ils ma conception ?
Un porte-à-faux est toute surface imprimée au-dessus du vide. Le FDM peut franchir de courts espaces (ponts) et imprimer des pentes jusqu'à environ 45° par rapport à la verticale sans supports. Au-delà, il faut des supports, qui laissent des marques à leur retrait.
Le SLA imprime toujours avec des supports. Prévoyez l'emplacement des marques de support, généralement sur une face cachée, et évitez les grandes surfaces planes face au plateau, qui peuvent se décoller. De petits chanfreins à la place de porte-à-faux plats aident aussi bien en FDM qu'en SLA.
Le SLS et le MJF ne nécessitent aucun support, car la poudre non fusionnée maintient la pièce. C'est pourquoi ils conviennent aux conduits complexes, aux structures lattices et aux assemblages imprimés d'un seul tenant. Une seule règle : ajoutez des trous d'évacuation de quelques millimètres dans les sections creuses pour pouvoir retirer la poudre. Il en va de même pour les pièces SLA creuses, qui ont besoin de trous de drainage pour la résine non polymérisée.
L'orientation compte aussi, surtout en FDM. Les couches adhèrent moins fortement entre elles que le plastique le long d'une même ligne : une pièce FDM est donc plus faible lorsqu'elle est sollicitée en traction perpendiculairement à ses couches. Si un clip ou une languette doit supporter une charge, indiquez-nous comment elle est sollicitée, ou concevez-la pour que l'effort suive les couches. Les pièces MJF ont une résistance beaucoup plus proche de l'isotropie, ce qui explique en partie pourquoi elles conviennent aux pièces finales fonctionnelles. Les pièces en résine se situent entre les deux, mais les résines standard sont plus fragiles : les détails fins porteurs sont donc préférables en résine Tough ou en nylon.
Quel jeu prévoir pour les pièces mobiles et les clips ?
Le jeu est l'espace laissé entre deux pièces qui doivent coulisser, tourner ou s'assembler. Trop faible, les pièces fusionnent ou se bloquent ; trop important, elles ont du jeu et vibrent.
- Pièces imprimées séparément : commencez par 0.2 mm par côté en SLA et 0.3 à 0.5 mm par côté en FDM, SLS et MJF.
- Charnières et articulations imprimées assemblées : le SLS et le MJF peuvent imprimer des assemblages mobiles en une seule fois, mais prévoyez au moins 0.5 mm de jeu pour pouvoir évacuer la poudre.
- Clips : le nylon (PA12 ou PA11) en SLS et MJF est le meilleur choix, car il fléchit sans se fissurer. Les clips en résine standard, fragile, ont tendance à casser ; utilisez la résine Tough si vous avez besoin du SLA.
- Charnières intégrées : le PA11 est le matériau le plus tolérant. Gardez la charnière fine, autour de 0.5 à 0.8 mm, et courte.
Une erreur fréquente consiste à mettre le jeu à zéro en CAO parce que les pièces « devraient s'emboîter ». Les pièces imprimées ne sont jamais exactement à la cote CAO, comme le montre la ligne des tolérances du tableau.
Comment la conception influence-t-elle le prix d'une pièce imprimée en 3D ?
Le moteur de devis MakeNow calcule le prix à partir du volume, de l'encombrement et de la géométrie de votre modèle, puis ajoute le matériau, la finition, la quantité et le délai. Une bonne conception réduit plusieurs de ces facteurs à la fois :
- Moins de matière : évidez ou nervurez les sections épaisses au lieu d'imprimer des blocs pleins.
- Encombrement réduit : une pièce compacte occupe moins d'espace de fabrication, ce qui compte surtout en SLS et MJF.
- Moins de supports : en FDM et SLA, des angles autoporteurs économisent de la matière et du temps de finition.
Les prix de départ sont de $5 par pièce en FDM, $8 en SLA, $9 en MJF et $10 en SLS. Voici des exemples de pièces réelles et leurs prix :
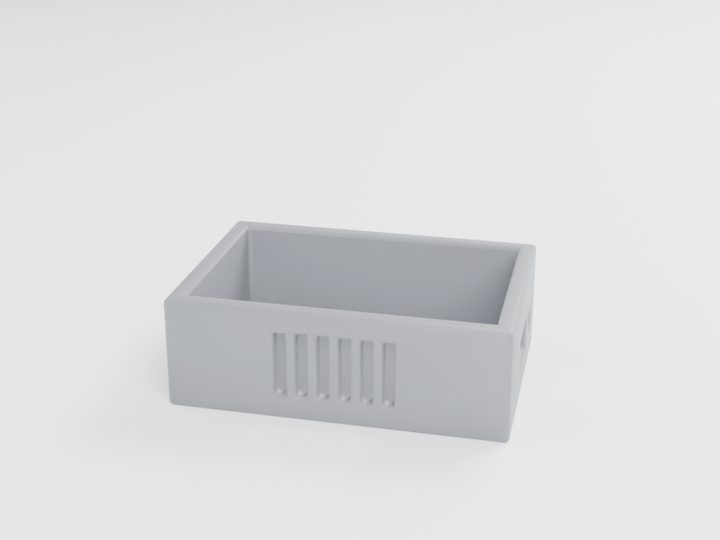
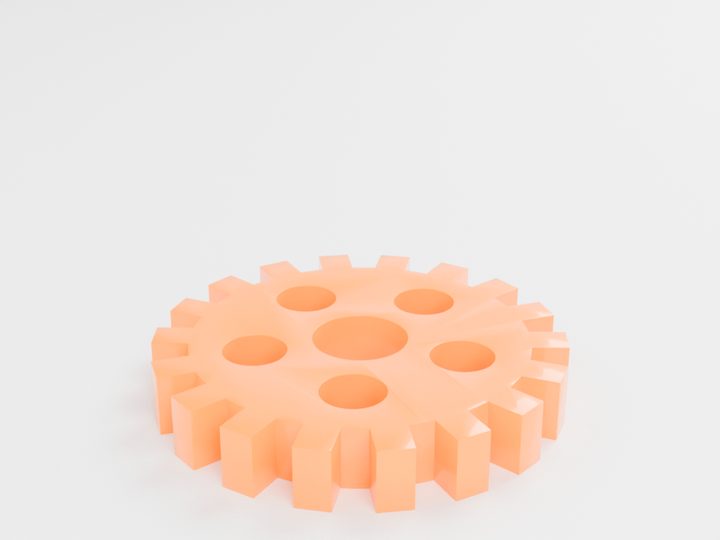
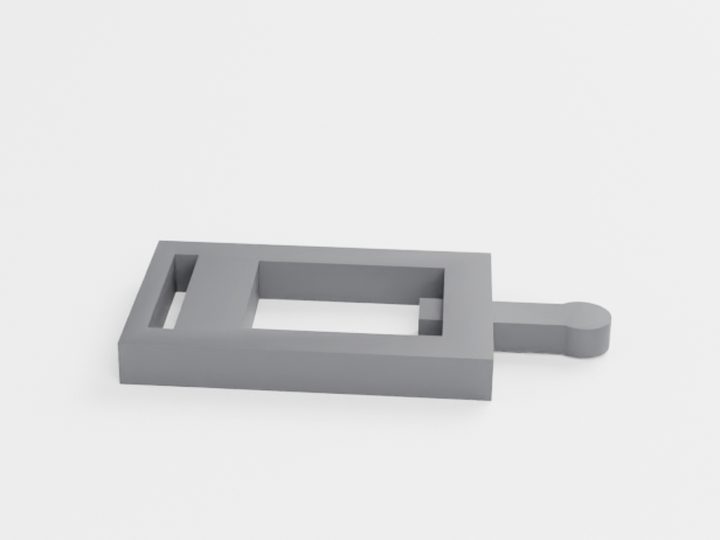
Prix de départ habituels pour les pièces illustrées. Votre prix exact est calculé à partir de votre propre fichier.
Pour en savoir plus sur ce qui fait le coût, lisez notre guide sur le coût de l'impression 3D. Ou simplement téléversez votre fichier pour comparer les prix FDM, SLA, SLS et MJF côte à côte en moins d'une minute.
Questions fréquentes
Quelle est l'épaisseur de paroi minimale en impression 3D ?
Cela dépend de la technologie. Par sécurité, utilisez 1.2 mm en FDM et environ 1 mm en SLA, SLS et MJF. Les parois soutenues en résine ou en MJF peuvent descendre à environ 0.6 mm.
Les pièces SLS et MJF ont-elles besoin de structures de support ?
Non. La poudre non fusionnée soutient la pièce pendant l'impression. Il suffit de prévoir des trous d'évacuation dans les sections creuses pour pouvoir retirer la poudre.
Quel jeu laisser entre deux pièces imprimées en 3D ?
Commencez par environ 0.2 mm par côté en SLA et 0.3 à 0.5 mm par côté en FDM, SLS et MJF. Prenez la valeur la plus élevée pour les pièces mobiles imprimées assemblées.
Peut-on imprimer des filetages en 3D ?
Les gros filetages s'impriment bien, mais les petits filetages en dessous d'environ M6 sont peu fiables. Des inserts filetés ou un taraudage après impression donnent un résultat plus solide et plus précis.
Prêt à fabriquer votre pièce ?
Importez votre fichier. Votre prix en moins d'une minute. Aucun compte requis.
Obtenir mon devis instantanéSTL · STEP · OBJ · 3MF · DXF · SVG · jusqu'à 100 MB