Konstruktionsrichtlinien für Blechteile: Biegeradius, Laschen, Löcher und Blechdicke
Kurze Antwort
Nutzen Sie die Blechdicke T als Maßstab. Wählen Sie den Innenbiegeradius mindestens 1 × T (1.5 bis 2 × T bei Aluminium 6061). Laschen sollten mindestens 4 × T lang sein, und Löcher sollten mindestens 2.5 × T plus Biegeradius von einer Biegung entfernt liegen. Sehen Sie überall dort einen Biegefreischnitt vor, wo eine Biegung neben ebenem Material endet. Verwenden Sie pro Teil nur eine Blechdicke. MakeNow schneidet mit ±0.1 mm und kantet mit ±1°, in Blechdicken von 0.5 bis 10 mm je nach Werkstoff.
Preis für Ihre eigene Datei erhalten →Wie wird ein Blechteil hergestellt?
Die meisten Blechteile durchlaufen denselben Weg. Ein Faserlaser schneidet die ebene Kontur, die sogenannte Abwicklung, aus einer Blechtafel. Anschließend biegt eine Abkantpresse sie in ihre endgültige Form. Danach können Einpressteile wie PEM-Einsätze eingepresst, Gewinde geschnitten und das Teil geschweißt sowie pulverbeschichtet, eloxiert oder verzinkt werden.
Jeder Schritt hat Grenzen, und fast jede Konstruktionsregel ergibt sich aus einer davon. Der Laser ist sehr präzise, mit ±0.1 mm auf den Maschinen von MakeNow. Auch die Abkantpresse ist präzise, mit ±1° bei Biegewinkeln, benötigt aber Platz für ihr Werkzeug und dehnt das Metall um jede Biegung herum.
Die gute Nachricht: Die Regeln sind einfach, und die meisten skalieren mit einer einzigen Zahl – der Blechdicke, kurz T. Legen Sie zuerst T richtig fest, der Rest ergibt sich daraus. Werkstoffe und Verfahren finden Sie auf unserer Seite zur Blechbearbeitung.
Welche Blechdicke sollte ich für mein Blechteil wählen?
Wählen Sie das dünnste Blech, das steif genug ist. Dünneres Blech ist günstiger, leichter und lässt sich enger biegen. Wirkt eine Platte zu nachgiebig, versteift eine zusätzliche Lasche oder Biegung sie oft stärker als ein dickeres Blech.
| Werkstoff | Dickenbereich | Ideal für | Ab |
|---|---|---|---|
| Baustahl (DC01 / A36) | 0.5 – 10 mm | Halterungen, Rahmen, allgemeine Fertigung | $12 / Teil |
| Edelstahl 304 / 316 | 0.5 – 8 mm | Lebensmittel, Außenbereich, Schiffbau | $18 / Teil |
| Aluminium 5052 / 6061 | 0.5 – 8 mm | Gehäuse, Paneele, Leichtbauteile | $14 / Teil |
| Verzinkter Stahl | 0.5 – 6 mm | Korrosionsbeständige, wirtschaftliche Teile | $13 / Teil |
| Messing und Kupfer | 0.5 – 4 mm | Elektrotechnik, Dekoration | $20 / Teil |
Als grobe Orientierung: Kleine Elektronikgehäuse haben oft 1 bis 1.5 mm, Halterungen 2 bis 3 mm, tragende Rahmen oder Grundplatten 4 mm und mehr. Für gebogenes Aluminium wählen Sie 5052: Es lässt sich gut biegen. 6061 ist fester, neigt bei engen Biegungen aber eher zu Rissen.
Verwenden Sie pro Teil nur eine Blechdicke. Ein Biegeteil entsteht aus einer einzigen Blechtafel, daher hat jede Lasche dieselbe Dicke. Benötigen Sie zwei Dicken, sind es zwei Teile, die miteinander verbunden werden.
Welchen Biegeradius sollte ich verwenden?
Der Innenbiegeradius ist der Radius auf der Innenseite der Biegung. Ein zu kleiner Radius kann die Außenseite der Biegung reißen lassen, besonders bei härteren Legierungen.
- Baustahl, Edelstahl, verzinkter Stahl: Ein Innenradius von etwa 1 × T ist ein zuverlässiger Standardwert.
- Aluminium 5052: 1 × T funktioniert gut.
- Aluminium 6061: Verwenden Sie 1.5 bis 2 × T oder mehr, um Risse zu vermeiden.
- Messing und Kupfer: weich und leicht zu biegen; 1 × T ist ausreichend.
Verwenden Sie für alle Biegungen am Teil denselben Radius. Dann kann dasselbe Werkzeug alle Biegungen in einer Aufspannung fertigen – das ist schneller und günstiger. In der Praxis gilt: Sofern der Radius nicht funktionsrelevant ist, belassen Sie ihn beim Standardwert und überlassen Sie dem Fertiger die Wahl des passenden Werkzeugs.
Biegelinien sollten nach Möglichkeit quer zur Walzrichtung des Blechs verlaufen; das verringert bei härteren Werkstoffen das Rissrisiko.
Wie lang muss eine Lasche sein?
Eine Lasche ist der abgekantete Schenkel des Teils. Beim Biegen liegt das Blech über einem V-förmigen Gesenk. Ist die Lasche zu kurz, rutscht sie in das V, und die Biegung wird fehlerhaft oder gelingt gar nicht.
Die sichere Regel lautet: minimale Laschenlänge 4 × T, gemessen von der Außenseite der Biegung. Bei einem 2-mm-Blech sind das mindestens 8 mm. Bei dickem Blech ist mehr besser, da dickere Bleche breitere Gesenke erfordern.
Auch die Biegelänge hat eine Obergrenze. MakeNow kantet Teile bis 3000 mm Länge, und die ebene Tafel darf bis zu 3000 × 1500 mm groß sein – das deckt die meisten Schaltschränke und Chassis ab.
Wie weit sollten Löcher von einer Biegung entfernt sein?
Metall in der Nähe einer Biegung wird gedehnt. Ein zu nah platziertes Loch wird oval, und ein Langloch kann sich verformen. Halten Sie Löcher und Langlöcher mindestens 2.5 × T plus Innenbiegeradius von der Biegelinie entfernt. Bei einem 2-mm-Blech mit 2 mm Radius sind das etwa 7 mm.
Weitere Abstandsregeln für lasergeschnittene Konturen:
- Lochdurchmesser: mindestens 1 × T. Kleinere Löcher sind mit dem Laser möglich, werden in dickem Blech aber weniger sauber.
- Loch zu Kante: mindestens 1 bis 1.5 × T, sonst kann sich die Kante beim Biegen oder Stanzen ausbeulen.
- Loch zu Loch: mindestens 2 × T, damit der Steg dazwischen eben bleibt.
- Gewindebohrungen und Einsätze: Prüfen Sie die Mindestdicke für das gewählte Gewinde oder den PEM-Einsatz; dünnes Blech trägt nur wenige Gewindegänge.
Muss ein Loch unbedingt nah an einer Biegung liegen, kann es nach dem Biegen geschnitten oder zu einem Langloch verlängert werden, das über die Biegelinie reicht. Fragen Sie nach, bevor Sie umkonstruieren.
Wann benötige ich einen Biegefreischnitt?
Endet eine Biegung mitten an einer Kante, biegt sich das angrenzende Metall nicht mit und kann an der Ecke einreißen. Ein Biegefreischnitt ist eine kleine Aussparung am Ende der Biegelinie, die eine saubere Biegung ermöglicht.
- Breite: mindestens 1 × T.
- Tiefe: etwas über die Biegung hinaus, etwa Innenradius plus T.
- Eckfreischnitt: Wo zwei Laschen an einer Ecke zusammentreffen, sehen Sie einen runden oder eckigen Eckfreischnitt vor, damit die Laschen nicht kollidieren.
Die meisten CAD-Blechmodule fügen diese Freischnitte automatisch hinzu. Ein häufiger Fehler ist, das Teil als einfachen Volumenkörper zu konstruieren und es dann als Blechteil anzufragen: Der Fertiger muss es neu zeichnen. Wenn Sie im Blechmodus modellieren und eine STEP-Datei senden, sind Biegungen, Freischnitte und Abwicklung eindeutig. Warum, erklärt unser Ratgeber STL vs. STEP.
Noch ein Detail zur Abwicklung: Beim Biegen wird die Außenseite gedehnt und die Innenseite gestaucht, daher ist die gestreckte Länge nicht einfach die Summe der Laschenlängen. CAD-Programme berücksichtigen das über eine Biegezugabe oder den K-Faktor. Das muss nicht perfekt sein, denn der Fertiger passt die Abwicklung an sein eigenes Werkzeug an. Wichtig ist, dass Sie das fertige Teil bemaßen, nicht die ebene Tafel, und kritische Maße kennzeichnen.
Welche Toleranzen sind möglich, und was bestimmt den Preis?
Laserschneiden hält ±0.1 mm an geschnittenen Konturen, Biegen hält ±1° bei Winkeln. Bei Maßen über eine oder mehrere Biegungen hinweg summieren sich diese kleinen Abweichungen, rechnen Sie dort also mit weniger engen Toleranzen als bei Maßen auf einer einzigen ebenen Fläche. Legen Sie kritische Löcher nach Möglichkeit auf dieselbe ebene Fläche. Mehr dazu in unserem Ratgeber zu Toleranzen.
Der Preis hängt von Werkstoff, Blechdicke, Teilegröße, Anzahl der Biegungen, Einpressteilen, Oberfläche und Stückzahl ab. Weniger Biegungen, ein einheitlicher Biegeradius und ein Standardwerkstoff helfen. Hier zwei reale Beispielteile mit ihren Preisen:
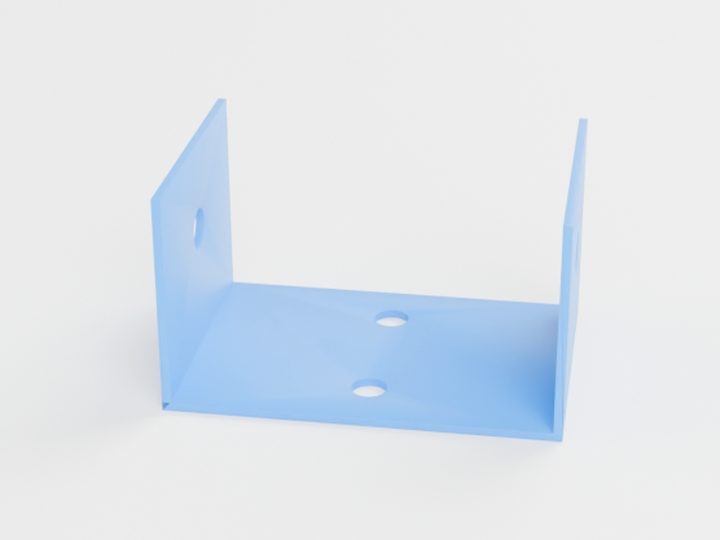
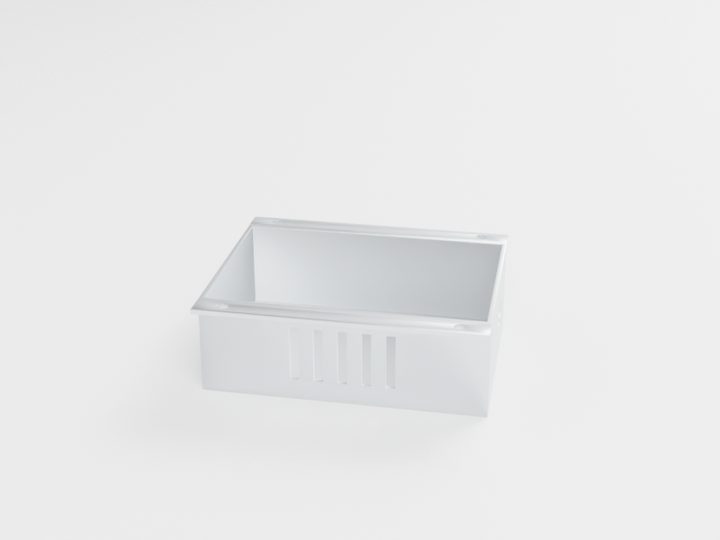
Typische Einstiegspreise für die abgebildeten Teile. Ihr genauer Preis wird aus Ihrer eigenen Datei berechnet.
Am schnellsten prüfen Sie Ihre Konstruktion, indem Sie Ihre STEP- oder DXF-Datei hochladen und sofort einen Preis für Ihr Blechteil erhalten.
Häufige Fragen
Wie groß ist der minimale Biegeradius bei Blech?
Ein sicherer Standardwert ist ein Innenradius, der der Blechdicke entspricht – für Stahl, Edelstahl und Aluminium 5052. Bei Aluminium 6061 verwenden Sie das 1.5- bis 2-Fache der Blechdicke, um Risse zu vermeiden.
Wie groß ist die minimale Laschenlänge?
Konstruieren Sie Laschen mindestens 4-mal so lang wie die Blechdicke. Kürzere Laschen liegen nicht sicher über dem Biegegesenk und lassen sich möglicherweise nicht korrekt biegen.
Welche Datei sollte ich für ein Blechteil senden?
Senden Sie eine STEP-Datei des gebogenen Teils, idealerweise im Blechmodus Ihres CAD-Programms modelliert. Bei einfachen Teilen genügt auch eine DXF-Datei der Abwicklung.
Wie genau sind lasergeschnittene und gekantete Teile?
MakeNow schneidet per Laser mit ±0.1 mm und kantet Winkel mit ±1°. Maße über mehrere Biegungen hinweg schwanken stärker als Maße auf einer einzigen ebenen Fläche.
Bereit, Ihr Teil fertigen zu lassen?
Datei hochladen. Preis in unter einer Minute. Kein Konto nötig.
Mein Sofortangebot erhaltenSTL · STEP · OBJ · 3MF · DXF · SVG · bis 100 MB